|
|
 关注南极熊,知晓3D打印天下事) M! Y) B( V) {8 ~; a7 }
* c& z3 y# |- X2 k
前言:本文近1万字,涉及到的技术种类多,可先收藏分享后再细细阅读!
/ [, g5 x9 W& d, Q; r q" d
% o+ P: o. ^+ h5 `" z" z; H0 O/ h: c9 o1 \+ i9 @8 ]
4 c9 c4 z" C, c
2019年11月,全球规模最大的3D打印专业展会FORMNEXT 2019在德国法兰克福隆重举行,全球超800家3D打印上下游的厂商参展。南极熊看到了大量高速金属激光熔覆、喷涂3D打印的技术,目前已在产业化应用的过程中演化出多种不同类型,并广泛应用于增材制造、再制造、表面工程的各个领域。由于应用独特,不少应用型厂商利用熔覆喷涂金属3D打印技术展开业务,在闷声发财了。' G F; }0 z/ r$ Y$ o
1 O% B/ {) x6 d0 N% i4 @/ R
2 x7 R8 i! T3 D6 Z; j2 k6 A3 t
1 N8 K3 t$ P: I, y+ V; C7 v+ _$ b# s
按照激光熔覆的材料类型和材料与激光束的耦合形式,可将常见的激光熔覆技术分为同轴送粉激光熔覆技术、旁轴送粉激光熔覆技术(也叫侧向送粉激光熔覆技术)、高速激光熔覆技术(也叫超高速激光熔覆技术)及高速丝材激光熔覆技术。9 t0 h- a# s; d& a. N' r6 N
, |: a) m! F* }# ~& t
0 Q( v) {; U8 ^- Y4 B- ?8 r7 ~+ u下面南极熊做个小汇总:15家国内外采用金属激光熔覆、喷涂的3D打印厂商和其采开发的技术。4 f6 n( c) Z" K& x
4 I& S2 d. [6 v1 e. T( |
1.永年激光
$ [4 [4 t$ A0 U3 c0 G, X3 U! L技术:激光熔覆技术
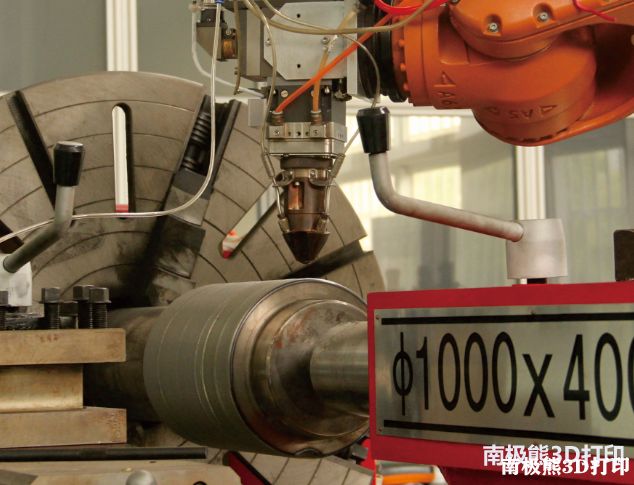
. V4 {6 Q U! Z; ?江苏永年激光是颜永年教授创办的一个金属3D打印机企业,永年激光拥有YLC-I 五轴机器人LCD机床、YLC-500桥式LCD设备等型号的激光熔覆设备,激光功率可达4000W,熔覆尺寸可达2米直径。6 ~. d( ~, J+ M6 B/ f7 u" a
# V5 b' V' u( X' m
 6 A$ D2 O5 o: ?# s8 Y# i8 p; e; S
优势特点包括3 d" D8 y! g4 _7 z1 p' @ \
. u6 `" g- J$ t! V/ m5 u I1 A3 Z
: D/ r/ M% Y: z- 显著提高材料的力学和耐腐蚀性能
% _2 {; h7 q( L4 Z8 M% E4 g - 可以很方便的加工一些高熔点、难加工的金属材料2 D0 j* q5 `0 M+ x
- 温度控制及在线监测,实现了制造的数字化、智能化和无纸化
) y# w7 e) @% l3 K0 Z - 制造速度快、节省材料、降低成本9 P0 a' W2 d% v# z
- 根据成形尺寸实现可定制化% z" J; F# W" C0 s
- 可在零件不同部位形成不同的成分组织,合理控制零件的性能
5 \8 C! o) ^3 ^6 x, ], ~4 ]
; V O6 d# @: @. I/ A
" @ O, `. B) D% S: i$ d" c2 o! F
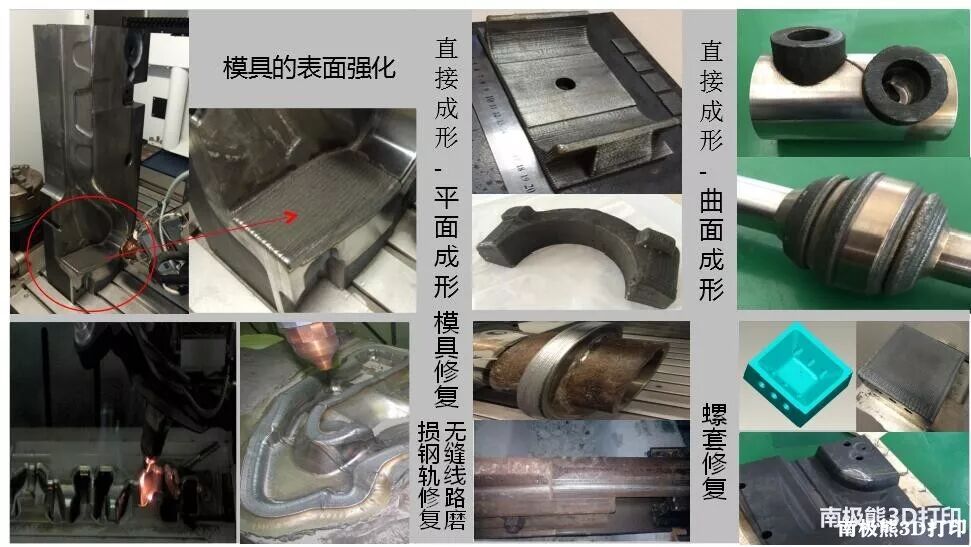
$ N" m0 v: t& _' J△永年激光熔覆应用
/ H- x0 o: g1 ]8 B/ t% ?
. x/ n/ s: E3 O' Z
% u1 T7 D+ f. z) Q永年激光的激光再制造工程是集高能激光技术,先进数控技术,计算机技术,CAD/CAM技术、机器人技术、先进材料技术和光电检测技术为一体,以产品全寿命周期设计和管理为指导,以优质、高效、节能、节材、环保为目标,以先进技术和产业化为手段,来修复或改造失效产品的一系列技术措施和工程活动,不仅能使失效的零件恢复到原有尺寸,而且性能达到或超过原基材水平。6 R3 o# U6 j! {- X* ^) d
8 E9 H- S4 X3 o
' z7 I* F0 r1 i1 G) M$ n1 V& z0 X' _9 y% Q
2.中科煜宸激光; l3 }/ J6 ?, o4 g* v5 G# r' k B. \) k
技术:激光熔覆技术、电弧增材制造技术WAAM! J, m8 X8 H- ?: K' }* V. L
中科煜宸大型送粉式金属3D打印装备采用具有自主知识产权的核心部件(如加工头、送粉器、工艺软件等),广泛应用于航空航天、科研教育、船舶、模具等行业,为以上领域的终端用户提供了上百套智能金属激光增材制造装备,中科煜宸已成为国内激光增材制造装备的重要供应商。
# A/ ?: V S7 J) R) H8 {, _( I/ `: q) t& Y( N
& A% g5 W# ^( w' f( |" i& K7 b
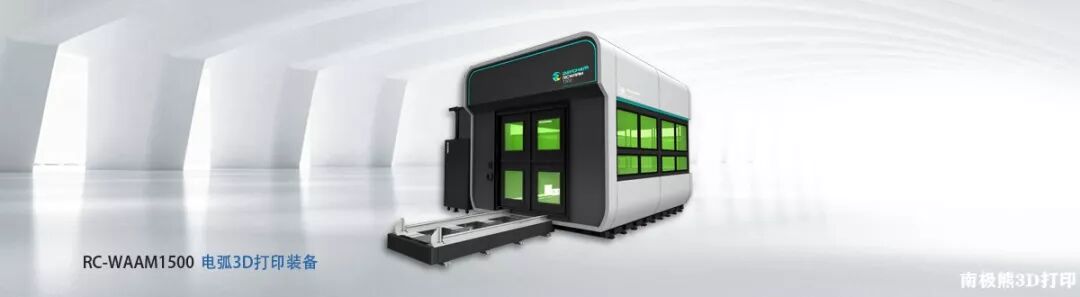
目前,中科煜宸已经推出了RC-LDM2020、RC-LDM4030、RC-LDM8060、RC-LDM1500、RC-LDM3000、RC-LDM4000送粉式金属3D打印机,和RC-WAAM1500 、RC-WAAM-3000电弧3D打印装备。% w& E l: L( L) r% F
4 v. g: @( |* W8 f6 v8 }
 2 T2 {( A1 V% t ~0 q/ @. O- V- f
3 M- S5 P' f1 S! l( ?5 F9 j
△RC-WAAM1500 电弧3D打印装备5 s- ]) C+ e& W9 k) J- C. a0 O
7 o- ]2 P6 E9 F电弧增材制造技术(WireArcAdditiveManufacture,WAAM)是一种利用逐层堆焊原理,采用基于熔化极惰性/活性气体保护焊(MIG/MAG)的冷金属过渡焊接(ColdMetalTransfer,CMT)、钨极惰性气体保护焊接(TIG)以及等离子体焊接电源(PA)等焊机产生的电弧为热源,通过丝材的连续添加,在程序的控制下,根据三维数字模型由线-面-体逐渐成形出金属零件的先进数字化制造技术。
7 a7 Y% Q) C7 t* ]3 ~7 h2 [8 Z) e6 C
* {& x: L$ Y- ^% K+ x; L/ I
3 m! [) N/ ]/ G Z9 Q- B
3.武汉天昱智造
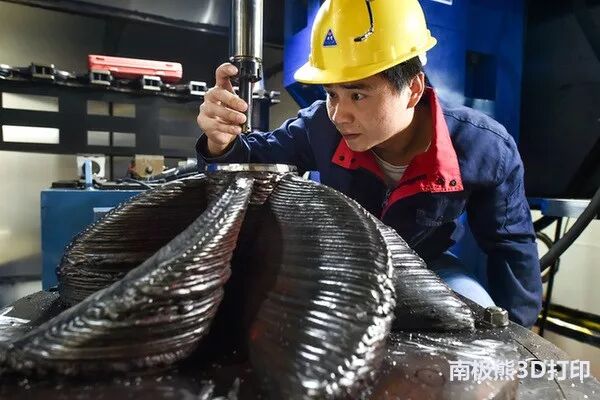
! l7 l$ C; C3 Q( @- e5 n/ V' ~技术:微铸锻复合增材制造技术“智能微铸锻铣复合增材制造”技术和设备由武汉天昱智造首席科学家、华中科技大学张海鸥教授及其团队自主研发,将铸、段、铣削“三合一”,用一台设备就能生产结实、耐磨的金属产品成品,可直接应用,打破了3D打印行业存在的最大障碍,有望开启人类实验室制造大型机械的新篇章。: a4 |* _. J7 [
+ Q$ W0 {3 {% ^9 H) _4 D U
' i/ |6 E+ ~, \/ R 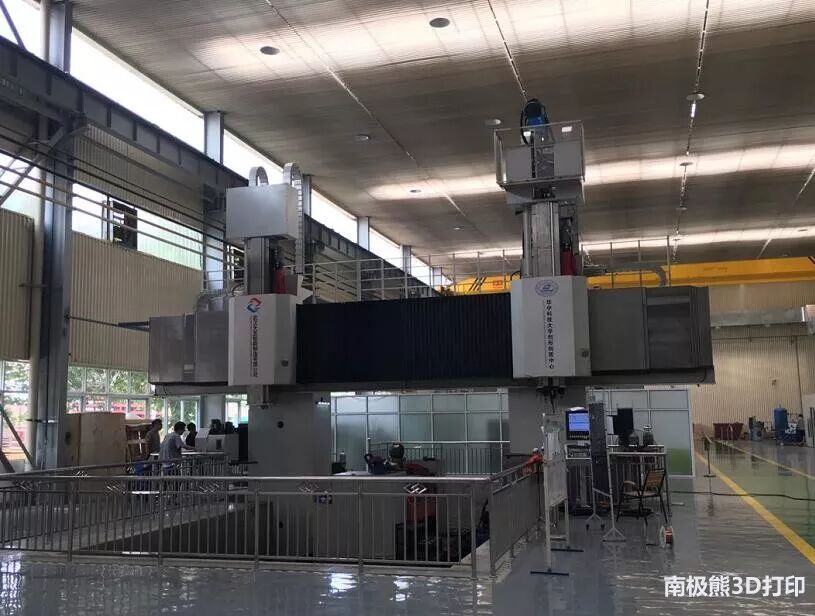 & \' Q* @/ f/ W$ ~( H- X
智能微铸锻铣复合制造技术融合3D打印、半固态快锻、柔性机器人3项重大技术,将金属铸造、锻压、铣削技术合三为一,实现3D打印锻态等轴细晶化、高均匀致密度、高强韧、形状复杂的金属锻件,全面提高制件强度、韧性、疲劳寿命及可靠性,全面解决世界性难题。
3 W! E- i2 {! B2 I+ a# `3 M3 q
; O3 ~4 Q3 d. d6 z4 ]2 d# G- e7 a) E$ P% w
1 }: K- d5 O0 {7 F5 C, }0 z5 V- {
) v$ u" h# N' I$ M1 T# j0 V4 Y常规3D打印金属零件的过程是打印算一层,铸造算一层,锻压又一层,三者要分开依次进行,即前一个步骤完了,后一个步骤方可进行,中间还要腾出金属冷却的时间。智能微铸锻铣复合技术可以同时进行上述步骤,边铸边锻,铣削,打印完成即为成品。
: V( R. s( m- X, S* A; h$ X
. Y7 R6 H D. z$ z3 W. f% p( `& Z7 n: C/ h/ Y' M9 e
1 U+ F/ t( h: D0 G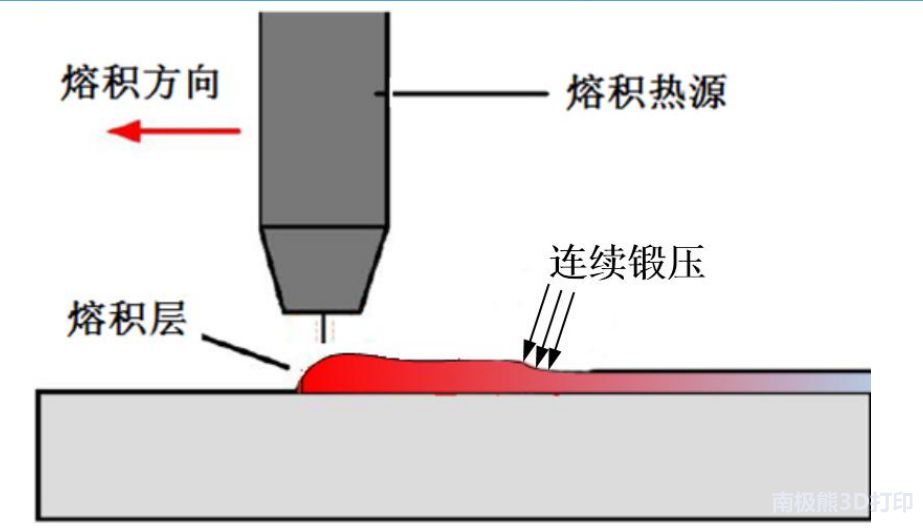
7 c7 @* ?. P" Z) }$ W3 \* O. u8 J! V# T$ t
' Z- ] [1 y% c1 I( A3 `: I) I“智能微铸锻铣复合增材制造技术”技术原理
& _; P% p) v. N2 s. m* e& ^
9 o5 G' {" Z& t$ f% K铸造、锻压、铣削合三为一,改革传统制造技术,短流程绿色制造,一台设备替代原有的多工序长流程和多台大设备。3 z) ^# z N& w+ M2 j3 R; G B
$ Z5 g. T& k0 P) g+ Q# A0 _* ?1 e
技术优势7 L& H) R1 |+ t* v6 v! B
高性能可靠性:发挥难成形材料极限潜能;
8 l8 w: Y/ z+ V) k G5 {高效率:熔积效率 5~15kg/h至大几十kg/h;
& m0 D: r3 m2 E+ h低成本:热源及丝材为激光和粉材的1/5~1/10,能量及材料利用率高。' Q, g3 w7 J+ [6 a& C& w3 ?
6 ~$ u& B' |8 k {1 ~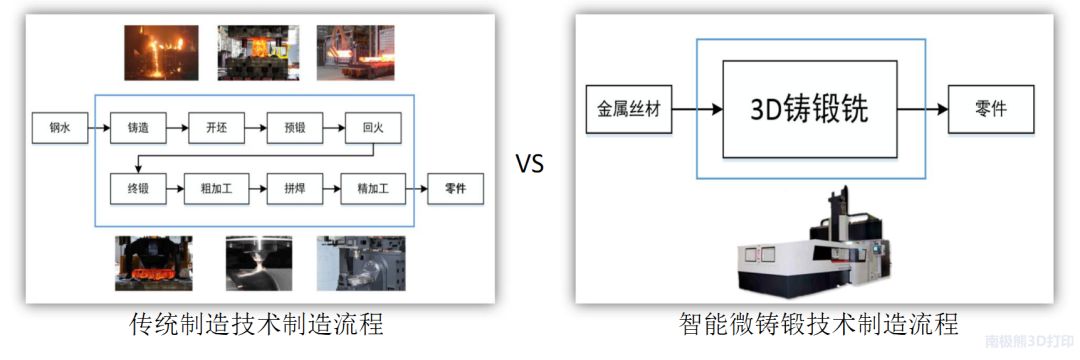
2 Q% Q, T4 @/ {9 b7 Y; s5 |技术创新
/ Z/ X) l5 H$ D7 ]: E; u1.率先提出电弧微铸轧复合直接成形高性能金属零件的方法;
0 X: Q9 v; D4 J4 B7 ~0 n2.施加微区逐步锻造机械力使熔积自由成形的半凝固/刚凝固区产生粘塑性变形;
( c( F$ A& i9 ]1 T2 J- e2 e$ J6 P; e3.面向高端部件极端服役条件和增材制造成形性。0 s& d. { o2 P8 @0 O
) I) ~/ ]" @$ G) O- D- g! D4 Z1 o
; Y/ C( l* g& f6 L1 Q9 ?! W
! @# p( j/ `5 ~ f: E' w2 p V
4.德马吉DMG MORI
! d/ ^. u7 V; @9 T/ M: b技术:激光粉末沉积技术) q- k+ G/ L; T
DMG MORI推出的其独特的混合式加工解决方案,它将铣削加工技术与激光金属沉积加工工艺结合在一起,该工艺采用了一套粉末喷嘴,其在粉末床中的加工速度要比激光烧结加工技术快20倍。通过在一台机床上将增材制造与传统的减材制造这两种加工技术结合在一起,使增材制造的生产能力得到进一步扩大和补充,以替代与诸如铣削加工和车削加工相竞争的传统机加工方法。
" T5 L! o ^5 ^ r
% Q; Y; J( j h4 I$ B8 f# }- X" l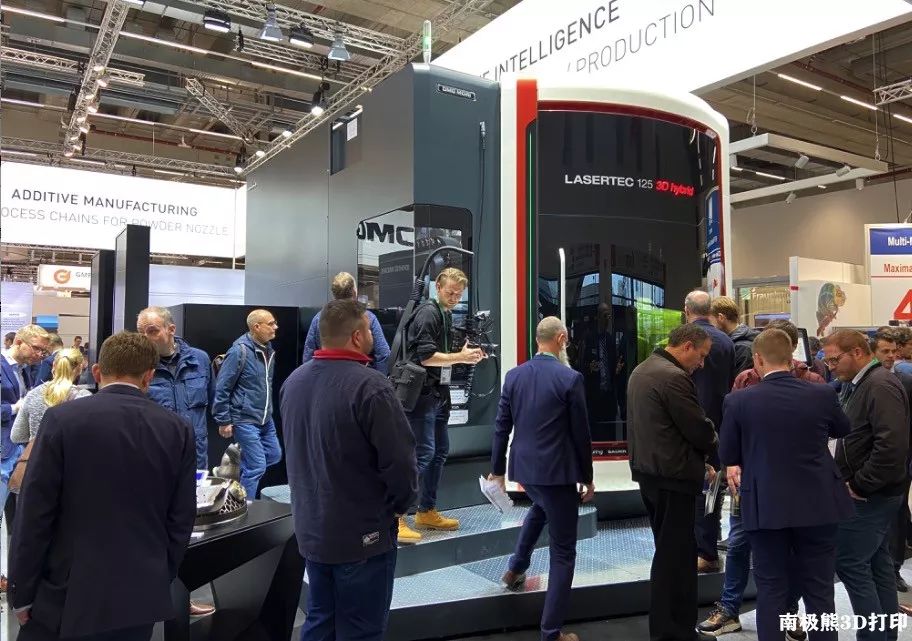
: o& S! A' c! A; w( m0 f9 o8 n+ x" x△超大型Lasertec 125 3D打印组合加工机床
2 W7 }2 N' g: Y* H5 n) [9 w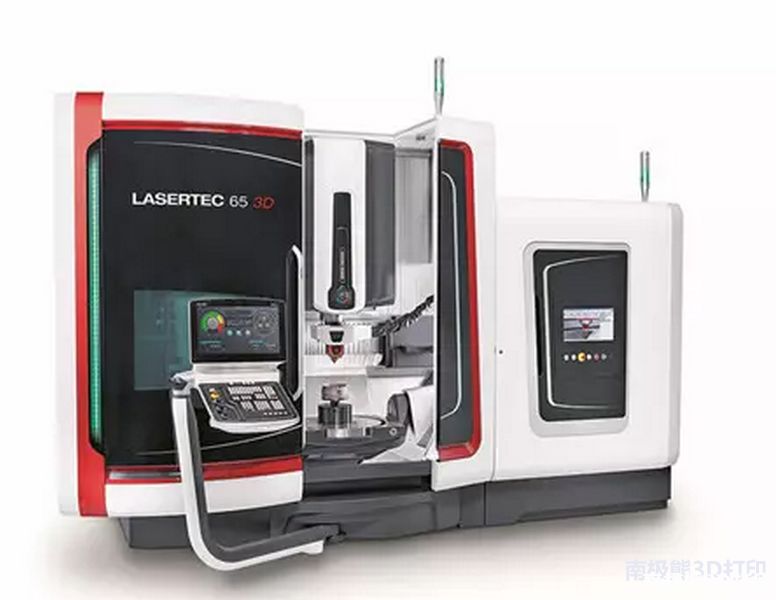
: ?: R9 y- C0 Y# [△通过采用多个粉末喷头,可以在Lasertec 65 3D组合加工机床上,以夹层形式,生产两种或多种材料制成的创新组件
_: U* g1 `2 y; k- j. \
0 r" \+ ]4 t7 i! z' u该混合式加工机床将铣削加工的高精度和高表面光洁度等优点,与激光粉末沉积加工的灵活性和高熔积速度结合在一起。LASERTEC 65型增材制造激光熔覆加工机床上配有一套二极管激光装置来代替刀具,将喷涂金属粉末材料添加到激光束之中,使金属粉末一层一层地熔覆在基材之上。从而在没有气孔或裂缝的情况下,使粉末与基材熔合在一起。金属粉末与基材表面之间形成了一个高强度的焊接效应。冷却后,可对沉积金属层,采用机械方法进行加工。 w; }& B0 S, g. B
( ~( w5 U7 }9 n
0 r# E) ~3 X3 }1 A ~( Q8 ?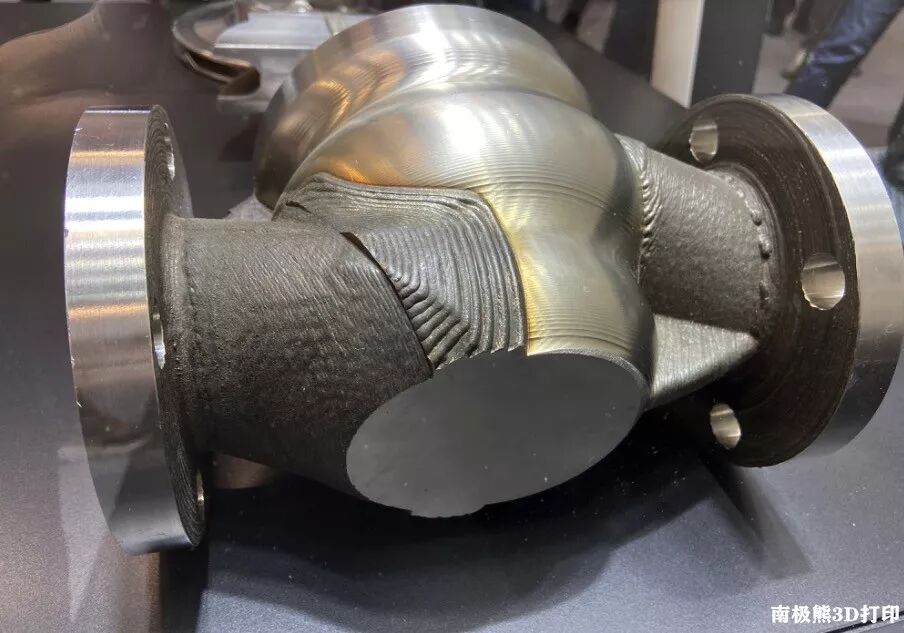 * H; E3 t; @- }/ g
△ 3D组合加工机床,一次装卡可以完成5轴铣削以及激光堆焊技术
J' G F5 d/ t3 W; _* A% C# Z
该工艺的最大优越性在于其可用于将类似的或不同的金属层熔合在一起,根据不同的精度要求进行机加工,然后再熔覆添加下一层金属,而该区域采用铣刀或其他刀具是无法接近的。因此,混合式加工解决方案对维修工作和模具生产具有很大的实用意义,而且对其他应用领域也提供了一种令人感兴趣的可选用方式,特别是无法采用其他增材制造技术的大型零部件加工领域。& v. ]) O8 T7 f, ]2 t
* u: J% }) o' X- L
2 w# N& N5 Y7 w2 ~
; e/ s. V$ y+ V
5.Titomic |% F; d) X5 K$ c. o
技术:冷喷涂3D打印技术(TKF)
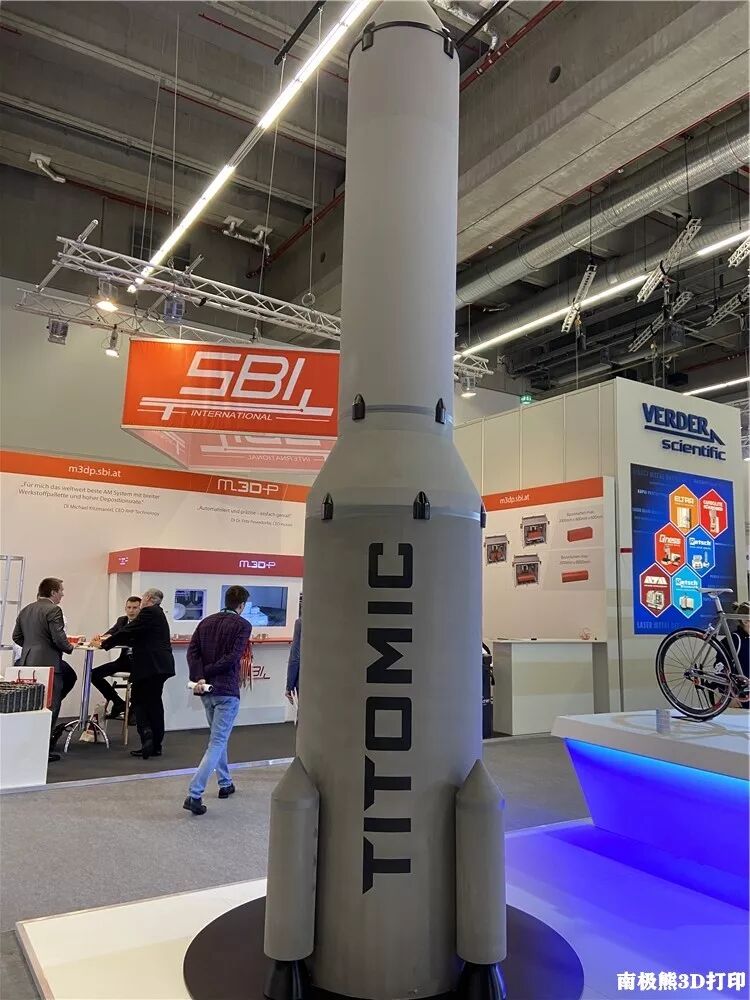
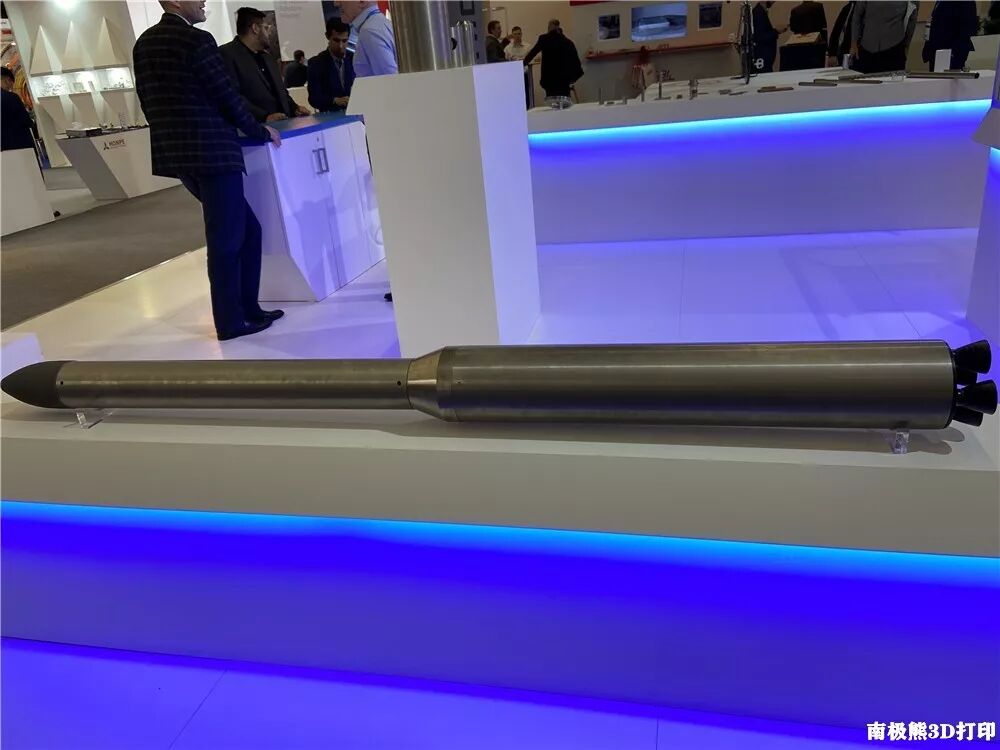
9 n& A$ m2 Z% p" r( x4 G& CTitomic开发的Titomic Kinetic Fusion冷喷涂3D打印技术(TKF)采用与冷喷雾类似的工艺,逐层建立钛零件,而不是简单地涂覆表面,根据Titomic的说法,该技术在形状和尺寸方面没有限制,Titomic Kinetic Fusion工艺由CSIRO,澳大利亚国家科学机构和Force Industries共同开发,采用冷喷涂技术,但将其用于3D打印钛合金部件。( n1 b+ Z3 C9 O- u
& Z" o& K/ h! G& |" V3 L8 f& Y
. Q8 `8 @9 q& `6 X* J2 C3 u9 [
7 r. Y @1 n- R8 \3 _△3D打印钛合金火箭8 ~- e* |- Y. w4 j* ^
2 u5 \% J8 l( y0 s4 } w o! j3 V) o打印过程包括在一个室内喷射钛粉,在这里气体被加热,钛颗粒通过喷嘴加速并从喷枪中喷出。该喷枪由机器人手臂控制以精确的图案喷射,并且当颗粒在表面上彼此“碰撞”时,它们通过塑性变形的过程在机械水平上粘合。Titomic Kinetic Fusion不仅在制造金属部件方面有所不同,而且还以非常大的规模打印这些部件。公交车大小的3D打印机能够打印大型钛组件 - 从高尔夫球杆到复杂的飞机机翼部件。它还可以在25分钟左右打印金属自行车车架。' H! E$ }2 k6 b, v) V( \# R
4 w& J/ u$ H" f7 {, A. u6 s7 Q0 O; I* m" e# K8 @ ^
 $ }5 W5 x6 k3 ~7 R' c( a
技术优势: l& f8 e1 q7 v! f6 j# R5 p w" \
+ b; V3 t4 J, }
$ p5 C8 e! R1 S$ L5 g- 将可以使用不同的金属熔合,用于具有增强工程性能的大型无缝结构2 o+ |; h: W" f9 o5 I
- 结构坚固,无焊接、折弯或弯曲弱点
, ^4 c1 I: b$ Z; H: k - 不需要大量的配套生产工具$ B! X4 R9 V' W% I: v$ e
- 高效率高生产力,每小时可打印28KG金属粉末& H$ H6 n1 q2 f1 n4 _
- 更有效地利用能源和资源,节省生产成本) X3 ^* h$ e; H! ?0 Q! K& ?
+ U1 \; c# a1 N2 L8 ~- }: H
. w! I2 B4 ] z0 J& H( M* I M! ^: B$ k/ M6 V% Z1 ^1 l
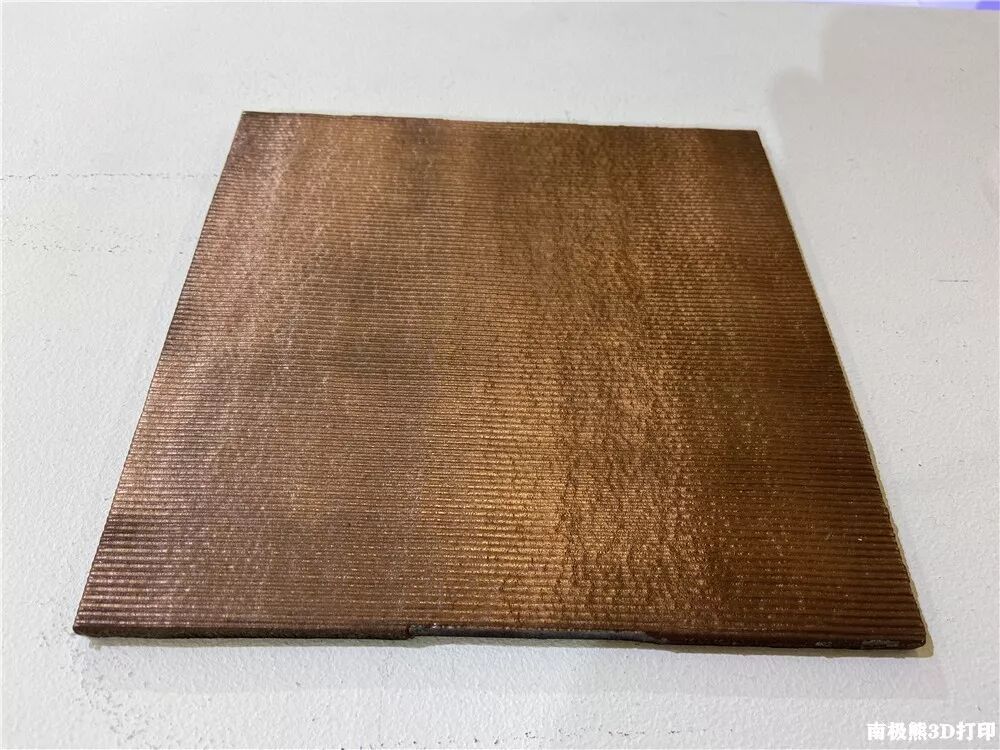
Titomic每小时可以打印大约45公斤的材料,比现在市场上速度最快的3D打印机快10-100倍。此外,据称这些快速打印的物体比普通的钛强度高34%。2 K5 n6 z6 y+ V8 f; X
1 Y k2 Y' J4 W1 S* C. v$ P: \
v0 Z: k& H8 M8 K
9 J* `" U+ K$ m
6.Titomic
- \0 l& j( m( Z0 V技术:Kinetic Fusion工艺3 s! D8 W7 F9 I& x- s) H4 w
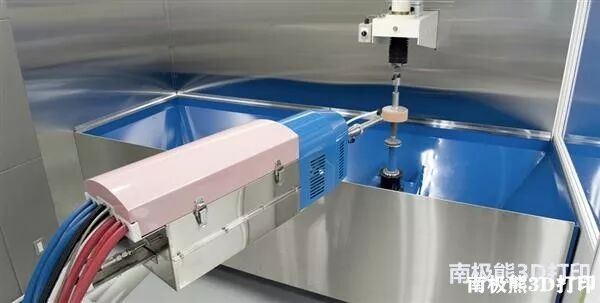
Titomic 的Titomic Kinetic Fusion工艺采用冷喷涂技术,用于3D打印钛合金零件,该技术通过在腔室中喷射钛粉末来成型,气体被加热然后通过喷嘴加速钛颗粒并从喷枪中喷出。该喷枪由机械臂控制,可以喷射出精确的图案,当金属粉末颗粒在表面上相互“撞击”时,它们通过热塑性变形过程在机械水平上粘合。 `7 ] w( f: [, p j! `% z
Q1 c6 E$ X' F5 T% s# q" H3 Y
此工艺与现有的其它金属3D打印工艺一样能打印钛合金,但性能更强,而且强许多,打印速度可达45公斤/小时(高出约10-100倍),打印成品强度能高出34%,同时打印尺寸十分惊人(正在建造的设备尺寸为9米 x 3米 x 1.5米,有望成为世界最大的金属3D打印机)。
% r$ H0 h1 U# W8 X. ^$ H6 F2 V1 S% |5 F' V
0 g8 g) I2 G5 ^
" @- v/ Y5 F1 p/ `0 N* R
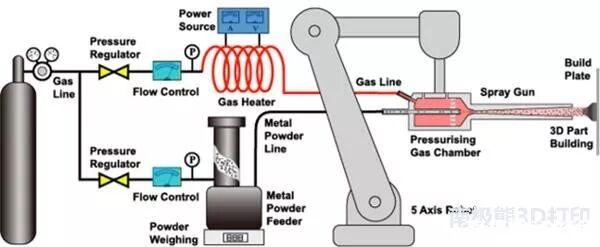
& ?7 n& N3 e9 ~" R# B下面,南极熊就为您简单介绍一下Kinetic Fusion工艺:它在封闭的腔室中进行,主要原理是通过高热气体将金属粉末加速到音速的1.5-3倍,再通过喷嘴从喷枪射出。这样,粉末颗粒便会在目标表面相互撞击,通过一种塑性变形过程,以机械水平牢固地结合到一起。整个过程如下图所示。值得一提的是,喷枪是由机械臂精确控制的,所以可以非常精确地按照既定的图案喷射。
' F0 i+ m% \" }' M& g1 t1 Q6 |& c+ `9 q0 g
 M2 O3 ?' h! Y* ]
▲Kinetic Fusion工艺原理图
' J1 Z$ z; ]6 z6 t2 a3 i. O# {* D5 h$ e; M2 |
% F+ m( h/ A' Y& Y- ~# p
2 Y0 U7 [; g2 r& n* \" T+ S/ h8 G: G; L
+ m4 w# s- F7 }
( T) B/ f8 M/ n. ^( E( Y; ]7.SPEE3D, L& C. o* [. J1 {
技术:超音速3D沉积(SP3D)技术 y; S5 `: X$ u0 K/ N5 J2 d
0 X( _6 N. I0 j9 j8 R; q* f澳洲SPEE3D公司研发的超音速3D沉积(SP3D)技术,其成型方式并非使用激光融化金属粉末,而是利用火箭引擎以极高的速度沉积金属粉末,实际打印时,粉末会在约400℃的环境中被加速到1000米/秒,然后撞击到机械臂的金属板上,瞬间发生飞溅,同时产生大量的热,从而融化金属粉末,完成打印,能在6分钟内打印出一只金属锤子。
0 A+ b. C4 c" [1 f
2 |* ]1 E( u: x% I, k( b7 e. N0 X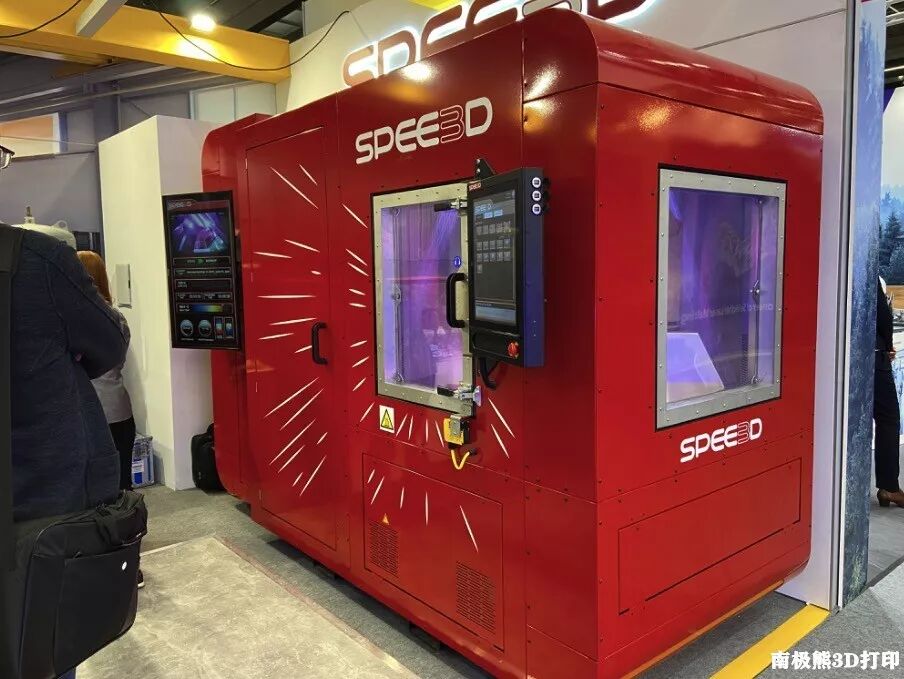 & }; O7 T- M& ?7 V3 J, c% D x: o" V
△工业级金属3D打印机LightSPEE3D
7 y n5 m3 p; H& Z9 \/ A# q' g$ i1 a+ A o+ K) u
LightSPEE3D使用SPEE3D的专利3D打印技术,可以“快速、低成本地”制造出铸件级零件,如支架、歧管和发动机组件。在单次作业中,它既可以打印单个零件,可以进行大批量生产。据SPEE3D说,无论什么产品和多少数量,他们的机器都能经济地按需打印,速度比传统金属3D打印技术快100至1000倍。6 q" I$ s6 ^7 I) g* p$ g/ a; [6 Y
/ Z6 S% B0 O" h2 D! x/ b* X$ {+ @5 m( F$ A8 g8 D4 ? ?. u5 _% p
+ H1 A J6 I3 _其工艺的主要优势包括更快的3D打印速度,这比典型的粉末床激光工艺快得多。此外,它们的工艺还允许使用在几种替代金属3D打印工艺中不易使用或甚至不可能的粉末金属。例如,铜是SPEE3D系统中常用的金属,但在其他同类金属3D打印系统中很少发现这种材料。
9 f; C7 p* ]4 j' ?5 T1 g/ Q) u6 a9 t" L$ _3 S8 [
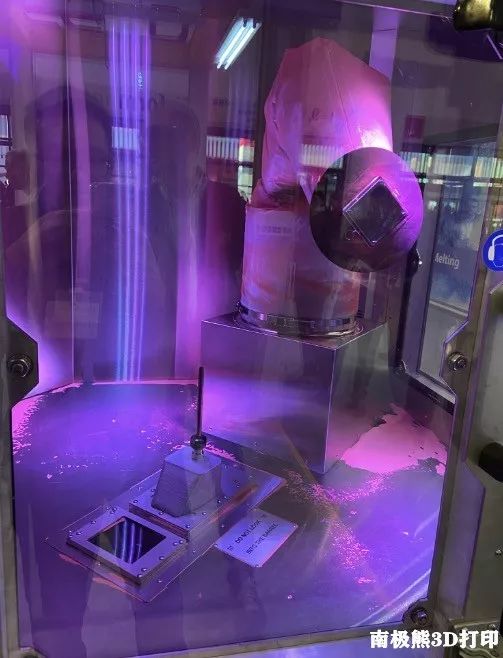
; x3 m* d2 N! G' x# C* C5 u△LightSPEE 3D打印仓8 u- l- M! K( M5 i
+ {$ o2 @( z) `' X
现在也可以混合不同的粉末金属以形成合金。例如,SPEE3D的机器生产了复杂的铝制散热片,使用铜的功能来传递热量,适合户外使用。SPEE3D现在可以生产多组件结构,这是一个非常有趣的发展。9 X8 K8 o* L. d1 G9 A& q. O- I
: X5 W; E, ?1 i& K" I4 i, @然而,使用SPEE3D工艺生产的零件的细节和分辨率水平并不像SLM金属3D打印工艺那样精细。所以SPEE3D将铸造厂作为其主要市场,通常生产大量粗糙金属零件。其策略是使工厂能够生产小批量零件,例如5-100个单元。使用正常的制造工艺,生产这个数量通常会过于昂贵。这可能为当地铸造厂开辟全新的市场。
+ |) I0 P# v! J! R K5 f# ]" H# {9 L4 A; n
! A8 W) m- Y V9 p/ T& C3 g
 8 U2 h7 i _' o" V- ?$ R+ ~; \
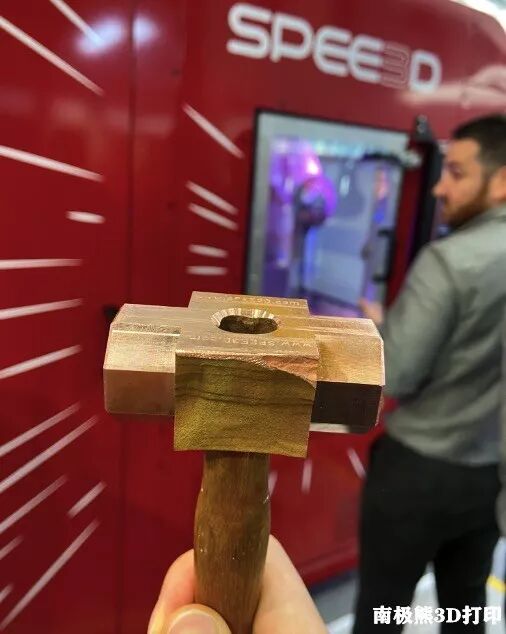
△6.2分钟就可以3D打印一把锤子: r+ u1 T% j& Q. B( W
4 X k5 s- v7 dPEE3D工艺的最大优势是3D打印成本底; 缩短时间。例如,上图所示的铜轮仅在2.8分钟内完成,成本仅为10美元。这是一个巨大的价格优势。
3 V4 I9 U8 J) I7 @1 k0 s
4 o8 k1 l& [0 E) a% b# L 4 t+ j; o- Y% o7 ~5 G
2 ?- W$ h) }$ E! |- i# MSPEE3D工艺的另一项改进是他们对喷嘴可靠性的研究,特别是对某些材料。当喷嘴以超音速喷射金属颗粒时,喷嘴明显承受很大的应力。这项工作通常是避免磨损和堵塞喷嘴之间的平衡,这是一对矛盾体。
$ n' J) K, W8 w* Y
6 r' {( B. A0 R) X! x) K1 H+ c1 _1 v% z6 ^* d- j3 D" b% n
9 X, H8 _% g0 P+ {2 A* q4 l
8.GE6 f; ~ v r. A
技术:双机械臂喷涂金属3D打印技术
4 {5 u1 G; { d. Y2 w通过收购德国Concept Laser、瑞典Arcam两家知名金属3D打印公司,以及自行研发,美国通用电气(GE)已近成为了不折不扣的超级金属3D打印巨头,掌握了当前最主流的三种金属3D打印技术 — 粘合剂喷射、激光烧结和电子束熔融,GE研究另一种暂时不算主流但极具潜力的技术 — 冷喷涂技术,GE研发的喷涂金属3D打印采用了双机械臂控制+机器学习,有两条机械臂,一条负责“抓住”并控制构建板(和上面的打印件),另一条负责冷喷涂,更灵活(有12个自由度)。
) r8 D* [0 k" d7 f, ~/ K. F0 M
1 u% c1 W4 k. Z/ g
! U, {2 z2 i( l; b1 V" {$ \7 X# V8 @# X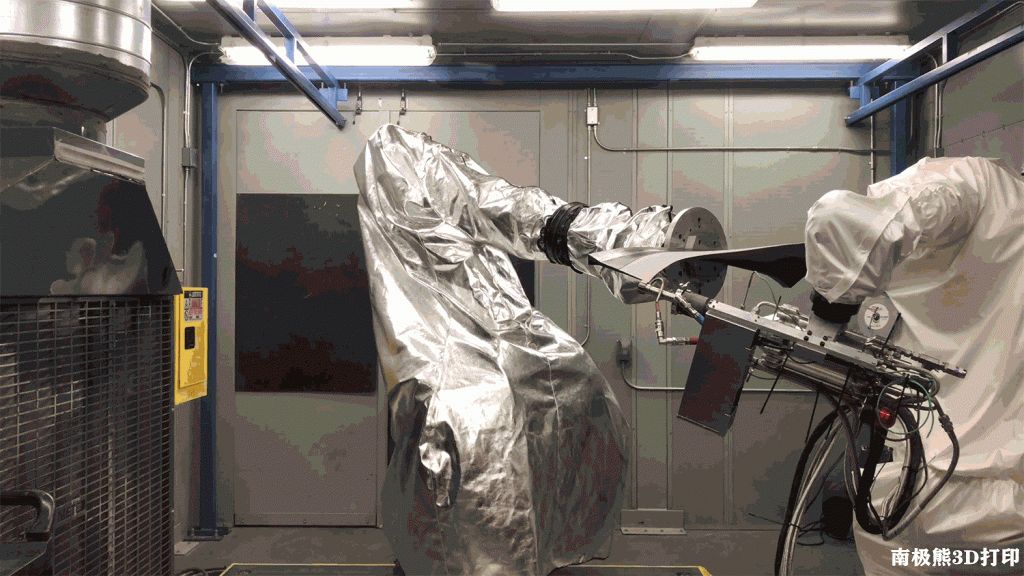 0 t: d7 a( d1 s+ ~) w( h) S* I7 c
X: p- k: l/ z. q
截至目前,GE已经成功利用这台双机械臂冷喷涂金属3D打印机做到了一些事情,比如打印出了喷射引擎的螺旋桨叶。而未来,他们必定会用它实现更多应用。6 Q# T' S( y7 Q2 A
8 J" a. y0 D" ^) R. J
7 U& w# {, }1 _
% m7 {$ y" f7 O& T. b; \4 @9.MX3D$ {6 M" v, E4 K2 p$ Z1 Z
技术:WAAM电弧熔丝3D打印技术
9 W5 ?, |" C: f& J! rMX3D对WAAM电弧熔丝3D打印技术进行了大量改进,一般WAAM技术的采用熔化极惰性气体保护焊接(MIG)、钨极惰性气体保护焊接(TIG)以及等离子体焊接电源(PA)等焊机产生的电弧为热源,熔化金属丝材,在程序的控制下,根据三维数字模型由线-面-体逐渐成形出金属零件的先进数字化制造技术,不仅具有沉积效率高;丝材利用率高;整体制造周期短、成本低;对零件尺寸限制少;易于修复零件等优点,还具有原位复合制造以及成形大尺寸零件的能力。! A. @4 T* L' b4 y9 K
* ^6 k, B" i7 ]' n6 L1 H/ y5 Q
, u- Y/ x% M; X
+ i2 c) d* q. M$ }3 {) J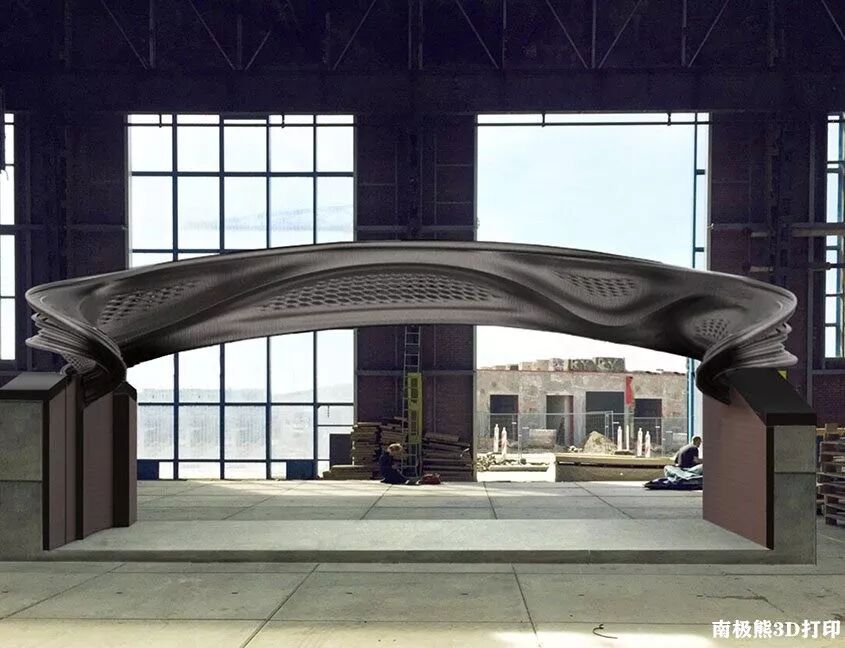 . q4 B- {" d, F( d* \6 C- h' R9 o
△12米长的3D打印钢桥3 l0 }* L' ]5 E, k
 5 Q4 j# z: N& N. k( q. o( N& l
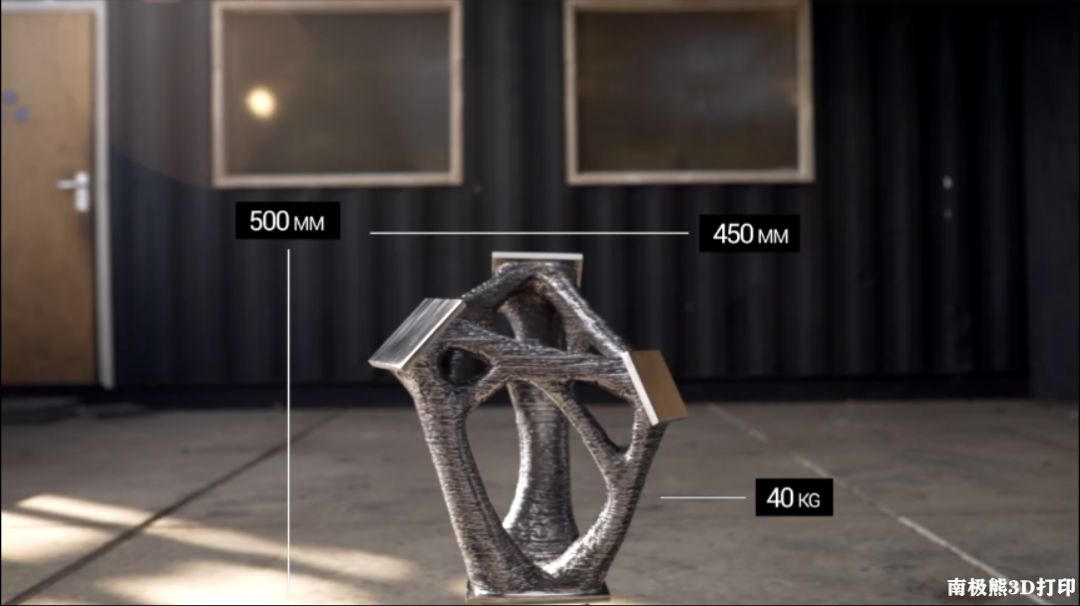
△3D打印的结构钢连接器
( s/ S! O, M1 \& W. ]; H% _% uMX3D对WAAM技术进行了大量改进,其产品理念是要将3D金属打印技术用于全新的行业,制造可靠的机器,适合在室外进行现场施工和重型工业使用。( @, L+ [1 l! G8 i; }2 E
& C5 H6 g; r# L4 Q1 k6 A* @; w% n
MX3D大尺寸电弧熔丝金属3D打印机的特点有:8 Q; B% v E% X7 [ D
6 k9 f7 |# ]7 F1 i- L
" A6 b2 E& g! `9 _* T, E
- 支持打印异形件:通过使用具有(至少)6轴自由度的工业机器人,可以打印出比传统3轴龙门系统复杂得多的形状。6 d1 U) E% a# X1 @, x/ G
- 室外环境作业:因为有这么多的自由轴,所以可以通过在打印过程中简单地移动机器人,来打印比机器人本身范围更大的零件。称此为“外框打印”。6 {- n& ^9 i; b7 [; G3 a9 l
- 减少材料消耗并减少浪费:形状自由度的提高导致可以打印针对重量和强度进行优化的形状。这样可以大大减少材料的使用。
. `' H" G* Z6 D$ ^1 H - 降低成本:WAAM打印单元的成本约为SLM粉床打印机的1/5。此外,基础材料的成本降低了约10倍(不锈钢丝5欧元/ kg,而SLM不锈钢粉需要50欧元),对于大型打印金属制品,WAAM将是非常合适的技术工艺。
/ {/ q3 y$ z$ |" b$ V - 速度:模型打印时间非常短(大多数情况下少于一小时),每小时沉积率超过2公斤,增加产能并大大减少交货时间。8 v3 G" D. F5 ^# l
' [% \* e9 r l& ~, i# c ( q7 n* \9 U& H1 o) P- a% \; z/ z
1 d1 @" P' B% ^8 f9 U3 Q
 7 x0 m5 U' H& }
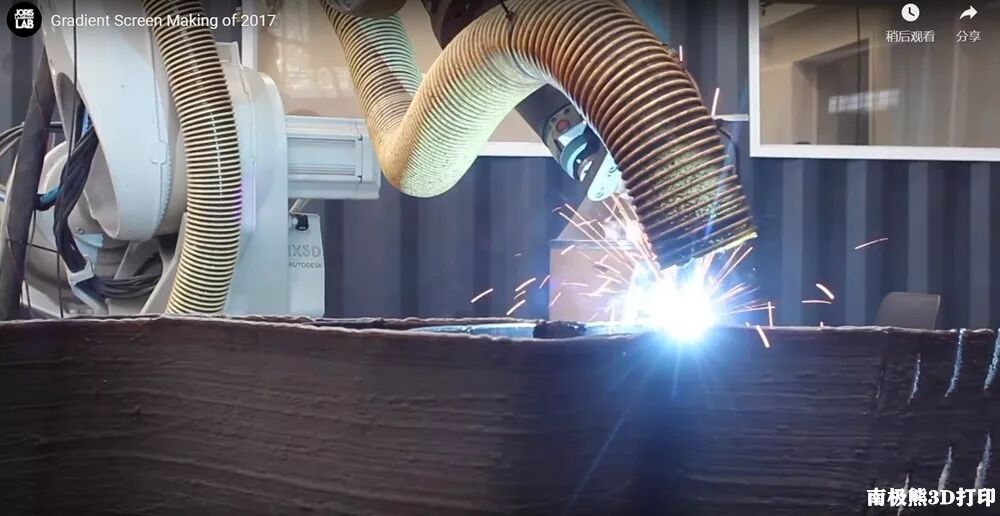
MX3D的使命很明确:将3D金属打印的优点应用到新兴的,具有高影响力的行业。通过与全球工业合作伙伴的紧密合作,MX3D的软件工程师创建了智能,强大且易于使用的机器人增材制造技术,使用户能够3D打印金属中的大型物体。MX3D的生产过程中使用了机械臂和WAAM 3D打印机以及其软件来生产大型复杂的金属物体。
- j/ Z" A( ~. ^) }4 N y7 Z, |. d
' N2 z0 E6 m# N1 Y8 x5 @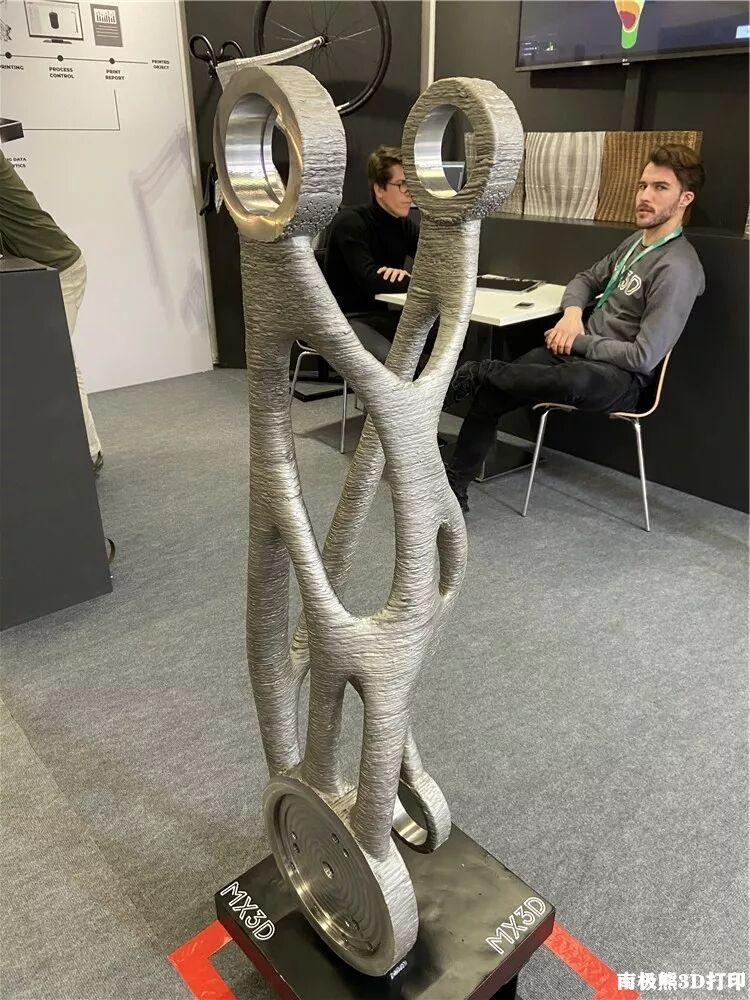 # f! O) C* o2 i. ?
& B* f" S& ^+ s9 [( E) \$ q T% @' ?
+ E& ?* Y1 K6 [; g9 f. E; D8 P3 `9 y7 j8 ~' k5 @# Z
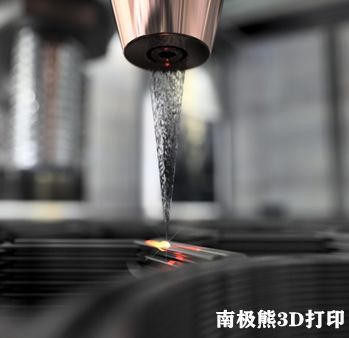
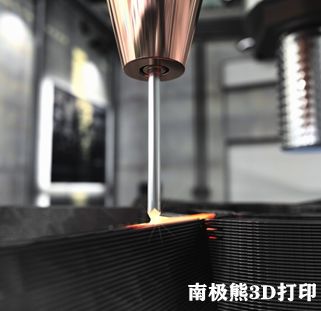
10.Meltio
9 E4 M- |) V. {$ [) A6 D0 m技术:3E金属沉积技术+ p9 t: P% r8 P0 h: p' S
Meltio采用独创的3E金属沉积技术——一种LMD金属沉积技术的升级版本,能能够自动同时使用金属丝,金属粉末,或同时使用这两种金属而无需更换喷嘴,该技术可以成型常用的任何材料制成的100%致密金属零件:钛,钢,铜,铝,铬镍铁合金等。5 q! c1 g9 V( e0 Y* x) e& [: X4 D
3 ]2 q# z2 E/ E8 C
  9 O0 x/ K, P6 o7 _( ~, N% J- R
# L7 S+ j% _7 @3 o4 J4 U4 `+ W$ e3E沉积技术无需更换喷嘴、惊人的效率和成本、与强大扩展性,打印机还可以用金属丝,粉末或通过将两种材料组合在同一零件中而无需更换喷嘴来制造零件,使用焊接中常用材料制成的100%致密金属零件包括钛,钢,铜,铝,铬镍铁合金等,硬件的购置成本比当前市场价格低约50%至75%,并可以使用市场上任何可购买到的金属丝和粉末材料,成本降低多达10倍。- }" k- ?( X$ i; ]" o7 l
( D1 H: F7 k3 ?9 W0 b7 I 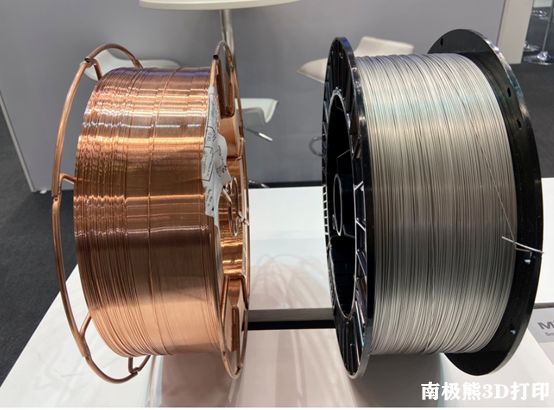 - N! |: W0 z" Q5 _8 M5 d' \
使用的线材$ A7 G9 R4 w2 V- x1 }, c/ K
MeltioMeltio推出的桌面级金属3D打印机 M450可以用金属丝和粉末原料打印复杂的金属部件。使用金属丝材打印零件,使打印过程都变得非常干净,并确保了100%的物料效率。能够处理粉末填补了传统LMD的空白,并带来了动态混合合金的能力。M450不仅具有完整零件的金属3D打印功能,还具有用于零件修复,激光熔覆,激光焊接。
, ^. B* f4 s6 {: Z1 H# y- r9 W! Y% M* G* E
9 [3 d8 ], @$ A8 d. F
) \( z! l* G4 y* W" E9 B
11.Optomec
6 Z; T5 P# i# o/ ^技术:LENS技术0 v% o& a# m. x6 _3 R/ v
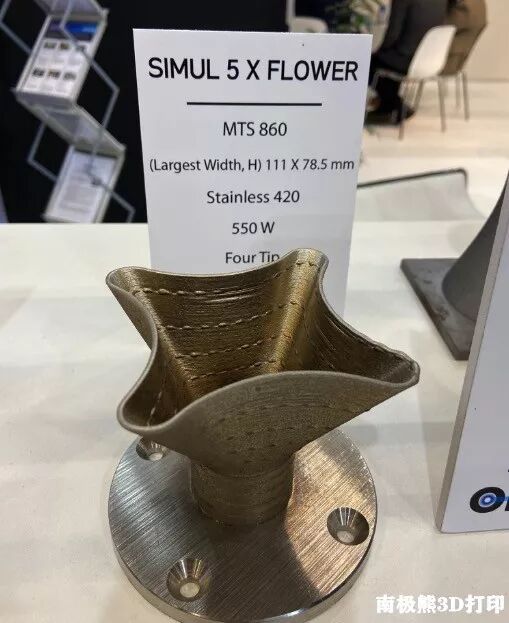
Optomec总部位于阿尔伯克基,成立于1997年,致力于为金属制造提供专有的LENS技术。LENS由Sandia国家实验室开发,是一种定向能量沉积(DED)3D打印技术。LENS系统使用高功率激光器(400W至3kW)将粉末状金属堆叠成完全致密的三维结构,Optomec的LENS 3D打印技术特别适合在预制组件上打印新材料,因此,它主要用于零件修理和维护等应用中。3 P% i0 I _% J$ s
0 c: A9 o5 H) |: L
 4 |; h7 G3 A9 z( a t6 k1 g2 \
Optomec提供了全系列的LENS 3D打印机,总共有七个系统, Optomec最近还推出了新的沉积头,称为LDH 3.X,作为LENS系统模型的可选升级。LENS系统使用高功率激光(从500W到3kW)将粉末状金属融合成完全致密的3D结构。LDH 3.X集成到Optomec的金属3D打印系统中,包括LENS CS 600和CS 800,并通过先进的循环冷却系统和可变光学器件来实现高功率。) h$ E) @, U. N
! e0 x1 [. Z: r) U j& K3 w8 _% Z" s; W: y, q9 ?
 3 F% x& ]7 V7 g( |7 _+ d: g7 z. O
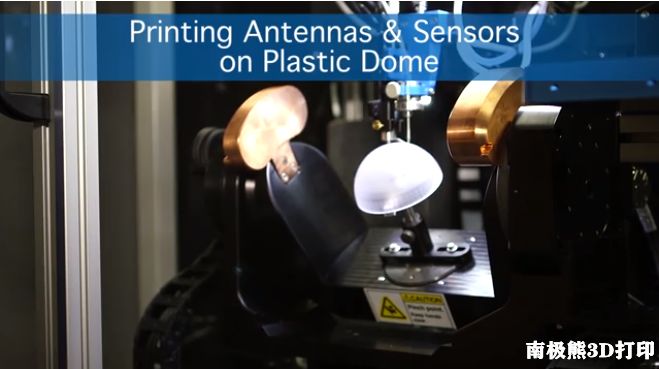
△AJP技术3D打印/ l: L+ f' u$ y% M! p. O
- J) O7 D+ C* M! y4 N1 M8 zLDH 3.X的功能包括改进的通道、水冷头、以及快速更换喷嘴,可根据应用换上不同的喷嘴类型(例如4针尖,同轴电缆,高悬伸等)。此外,LDH 3.X在高功率下长时间工作,也不会过热。/ Z5 ?2 N# B/ ]& p3 Q
/ c/ ~ G& z* U0 K6 g 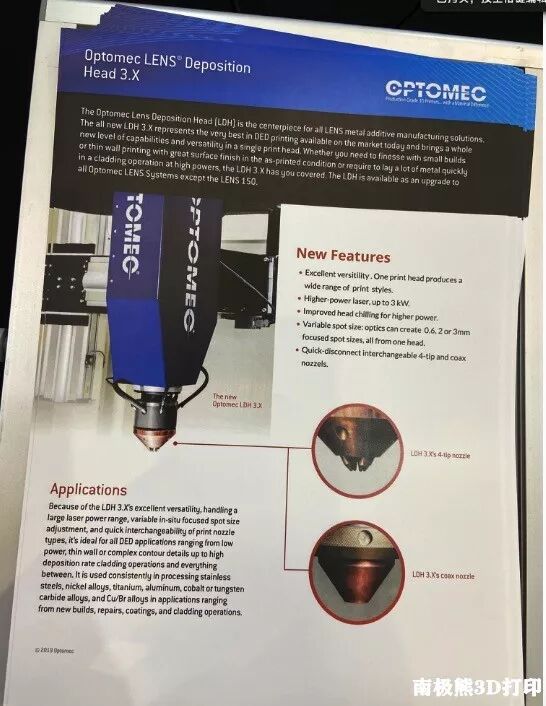 . \1 p7 h @9 q3 ^
△Optomec的新型LDH 3.X激光沉积头可提供更大的灵活性,使得在激光功率范围内实现最佳的DED打印效果。
7 J- s* y8 g) M$ Y; _+ i: Y% Q& p$ C; M
这款激光沉积头设计用于各种工业应用,包括大大小小的结构,高功率下的高速沉积、维修、涂层和熔覆等。它具有0.6毫米尺寸的聚焦光斑,可用于处理较小的零件或复杂的特征构建,而2或3毫米的聚焦光斑可为大型零件或复合式操作提供更高的激光功率。4 V% i* R4 e* V9 X# U$ Y# U2 t; ]
- R" K3 ] U/ T9 |+ y
; h9 R5 }; H7 @& ~0 G+ a
0 f% d+ A" ~, Q12.德国通快
4 }) P% f! t9 U* T' {) _0 s技术:激光金属熔化 (LMF)和激光金属堆焊 (LMD)
! ~8 O( V1 o1 | O3 R德国TRUMPF(通快)主要有两种金属3D打印解决方案:激光金属熔化 (LMF)和激光金属堆焊 (LMD)。激光金属熔覆同样以其英文名称 Laser Metal Deposition(简称为 LMD)、Direct Energy Deposition(直接能量沉积)或 Laser Cladding(激光熔覆)闻名。该工艺流程相当简单:激光在部件表面生成一个熔池,通过喷嘴自动注入金属粉末,形成相互焊接在一起的焊珠,可在现有基体上形成结构或者成型整个部件。
0 U% P4 y& _/ ?& F& J: U
# T6 Q; p. u9 D. E% Y- \通快使用LMD技术的机型包括TruLaser Cell 3000、TruLaser Cell 7040。; o l+ }9 o5 F& N( S( L3 Q0 j- v
4 A2 S+ g( r1 U; |: p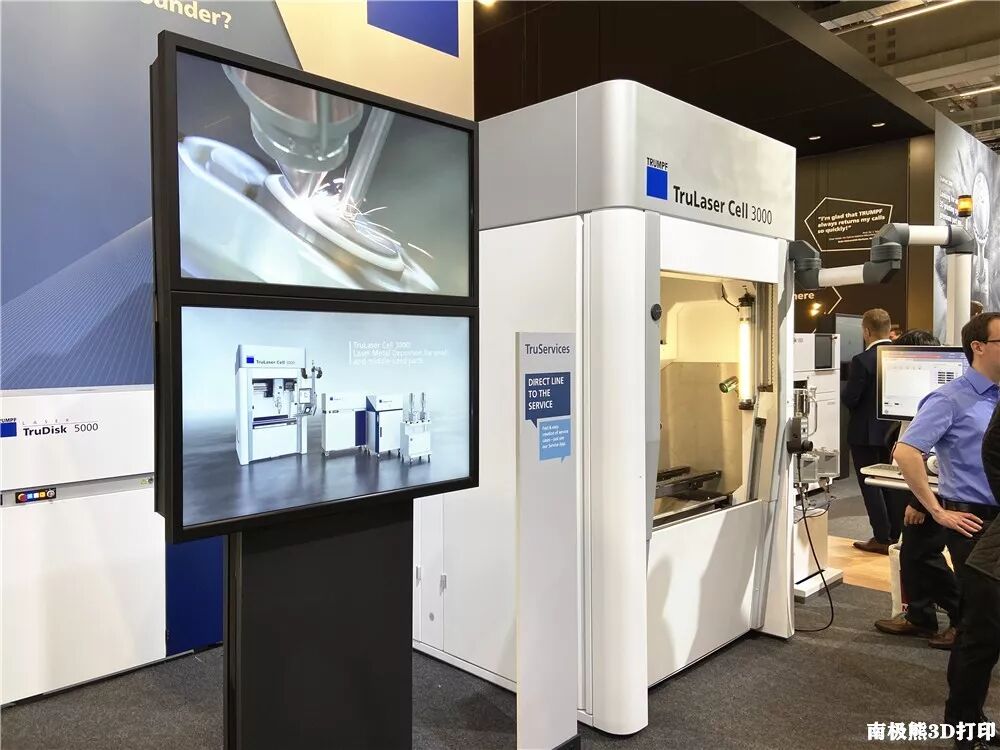
9 d5 u+ i4 s6 D+ C( L( I5 Y; s△激光金属堆焊 (LMD)设备TruLaser Cell 3000
7 a* W9 ]8 E7 }$ b
- |8 x" S s/ c3 @/ z% I, W# C2 s' c; f7 v2 q* z' F
 ( k* q) o" W: w0 J/ ]# m( o* I
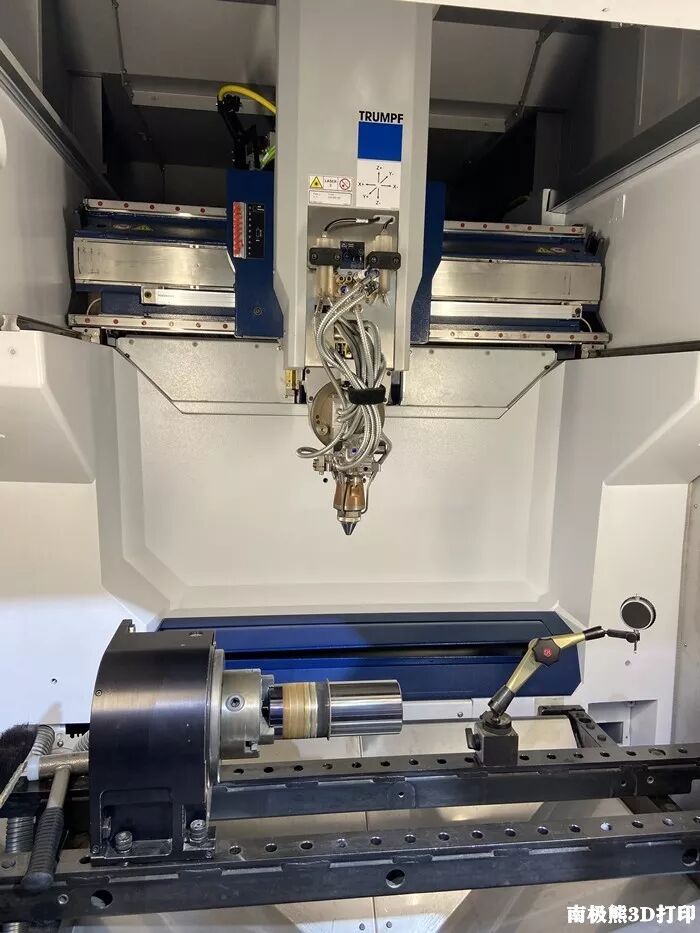
△TruLaser Cell 3000内部结构
* q) `1 |5 A7 S* e7 W* b o
3 d2 C' U. t( V# ]# z( F g
1 k$ _0 e8 D) j- @0 p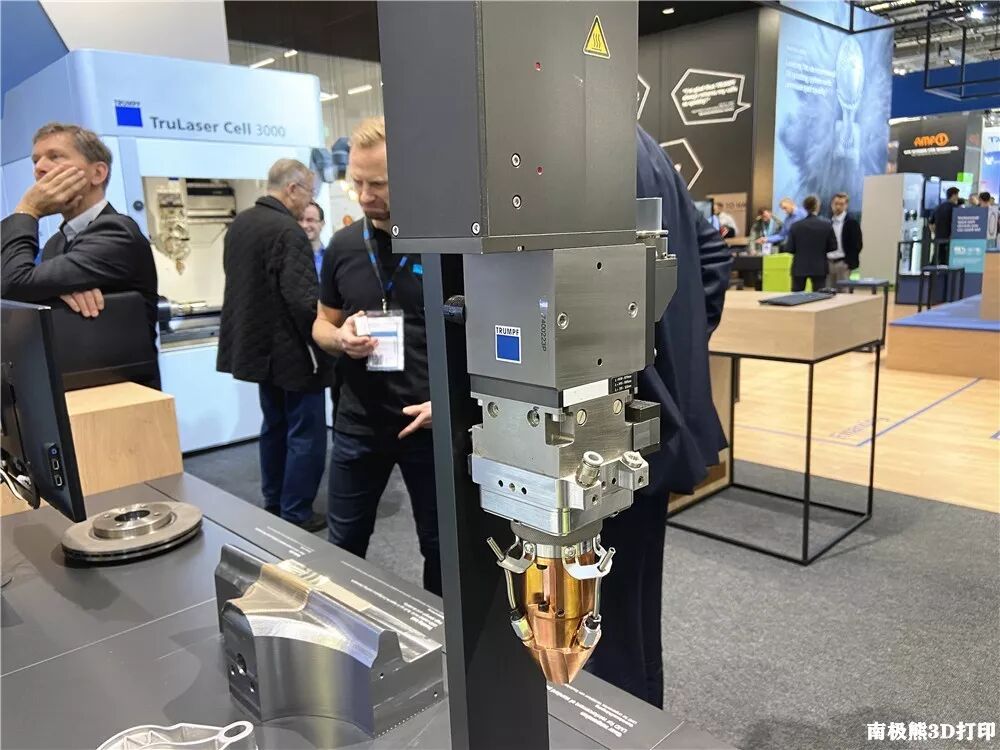
* m8 h; j3 [" U6 n) Q% a△激光打印头
' o9 H* H7 d' F2 x) \4 h( A( \4 T( y) s4 S9 u
' O( P5 \- G# f
4 ~' ^1 C! [) l0 b2 W$ h" U
13.Additec# l1 u9 O$ u( _' @% `6 }
技术:激光金属沉积(LMD)' c8 B5 Y2 G: Z4 w% H6 |& {
Additec桌面级金属3D打印机μprinter采用了激光金属沉积(LMD)技术,激光金属沉积(LMD)是一种焊接工艺,将材料引入由高功率激光产生的熔池中焊接成型,LMD属于定向能量沉积(DED)工艺的范围。通常,引入的填充材料是粉末,通过围绕激光束的锥形环喷嘴注入。添加的材料形成焊缝,然后涂覆下面的金属。该工艺用于包层应用,其中部件的耐磨性增加,在将材料添加到磨损部件的修复应用中,或在复杂几何形状的自由形式制造中(3D打印),与其他类型的焊接相比,LMD导致较小的热影响区,低稀释和组件中的低残余应力。" X/ y% r* E; N) L/ ?; v c; G
5 ~$ o9 s" b! u! Y& x2 x
: J0 ~) ~$ J7 ?6 z
, I$ f! @" h/ ]. _' D9 ?! J, ~ l I- p% a7 U) Q0 z
Additec的Wire LMD-WP(线粉)工艺以同样的方式工作,但是我们使用多个光纤耦合二极管激光源,而不是让一个激光束通过沉积头的中心进入,它们均匀分布在头部中心轴周围 。这释放了固体填充材料的中心路径,并允许对普通MIG焊丝进行单向处理。在线孔周围,我们的沉积头还具有锥形粉末喷嘴。这样,与传统的激光熔覆头相比,没有功能损失。此外,还可以同时沉积线材和粉末以形成两种组分的新合金。
/ C: V. B: B& @- F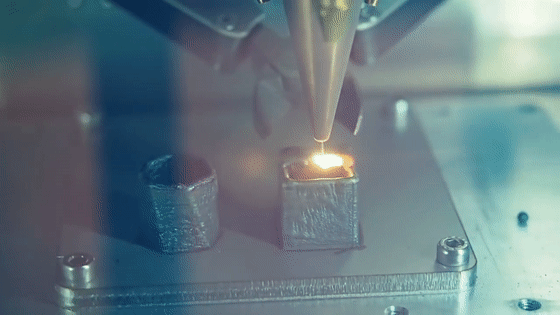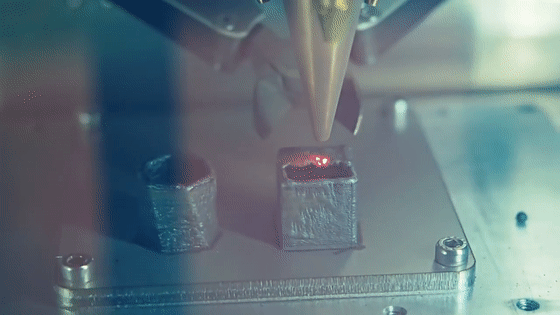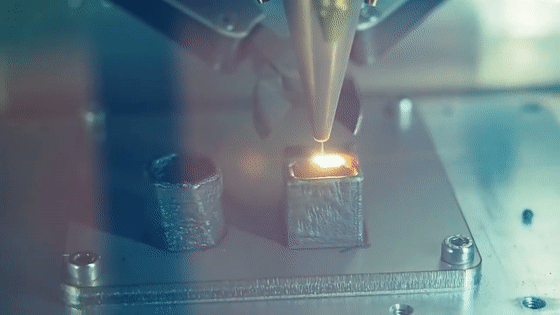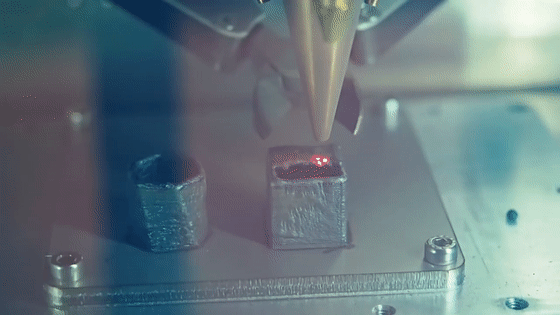 ) Z/ r( z' c5 d
除了通过线材沉积实现的高质量之外,与粉末沉积相比,它还允许制造关于悬突的更复杂的几何形状。由于高冷却速率,可以实现可靠的桥接,实际上将材料沉积在半空中。5 H0 O3 V$ y, ?/ [1 ]
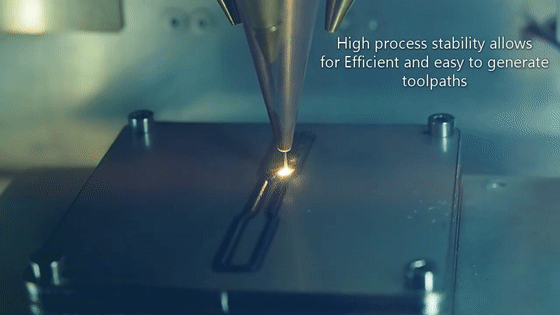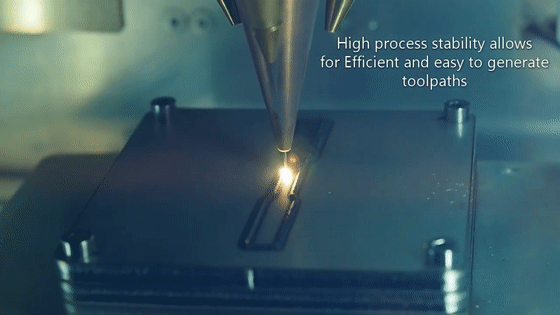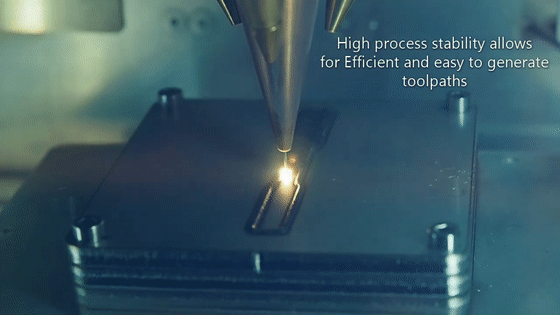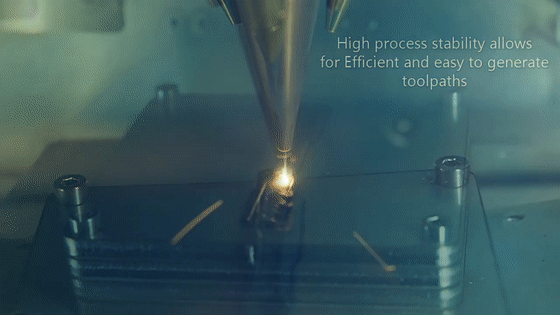
/ [8 P* u/ b$ \, c: L o0 r8 jAdditec沉积系统可以加工各种各样的材料,通常可以使用任何可焊接的金属。然而,当处理室没有惰化时,存在一些限制。例如,铝和钛有利于惰性处理室。然而,通过在开放的大气压条件下使用高反应性材料的线料原料比使用粉末的危险性小得多,并且通过使用可从Additec获得的大型保护气体扩散器可以获得成功的结果。2 X9 d8 I" C4 }" Y ^
- E. N& U7 }1 K; |' r, Z
! O- V* j" Z; k; i* P14.ELB-Schliff u# E, k* Z4 t
技术:HMT金属沉积AM工艺
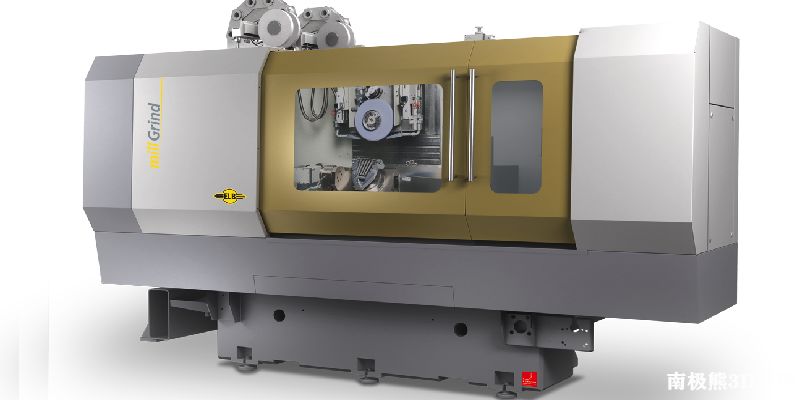
; g) g2 l! c& l1 d+ W4 Z. O( Z德国机械工具制造商ELB-Schliff推出了一款为增材制造(AM)任务配备的研磨机,millGrind可以通过通磨削和铣削工艺实现减材制造,又能使用激光熔覆技术在单独的生产周期内使用航空航天用合金材料制造出精细、复杂、重要的终端使用部件。 a+ N- }. Z2 A2 a- S k
8 N5 u) t1 L- f( g/ ?! l8 r) p$ c3 `: M b+ D; {# O- X8 ?
) g, |! A P% ~" j, d: ~1 d2 s' w$ q. w" v j2 z( C# Q2 Y( }9 q
配备了混合制造技术( HMT)中的激光金属沉淀系统的millGrind是世界首台具有混合研磨系统的机器,机器安装了由英国研发的HMT Ambie激光熔融头。7 g P3 t% k' i9 b/ X# K3 a7 u. Z
1 h* n2 j _9 S* p' T9 a
) P* @$ j* C: A) b" s; h3 k/ E% p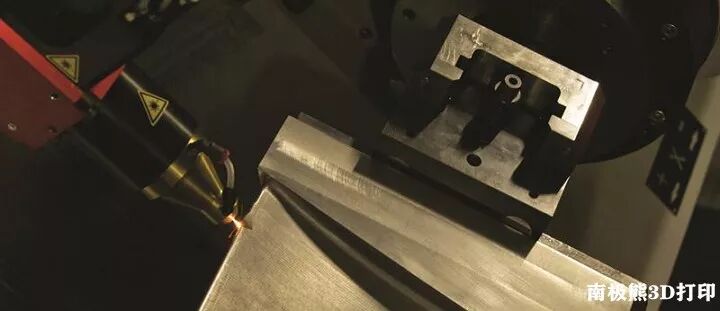
( B6 r/ F& _7 k1 w4 j. M
( O( j+ }/ o _! l4 W* {% m& q+ b: MHMT金属沉积AM工艺是通过惰性气体将金属粉末吹到基质表面,然后再使用激光将其融化。所使用的两个喷头分别可以实现1.6毫米沉积和3毫米沉积,速度可达10-15克/分钟。两项技术参数的调整都非常容易。: a' Z/ s/ `4 n1 e% ^. S" @3 b: W" _
: K9 n3 l% [, R8 j$ Q) k9 a& y4 d5 `/ W
8 J" T* l- X/ a2 d+ z7 V' I! o1 h15.西亚基5 g6 N7 _& E9 h8 M
技术:电子束增材制造(EBAM™) g V2 T! ^, e4 ^/ X+ I
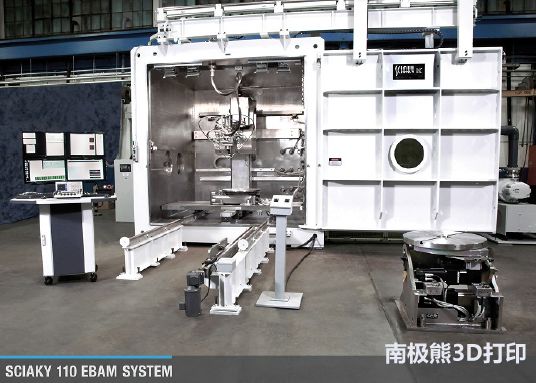
西亚基的EBAM工艺结合了计算机辅助设计(CAD)、增材制造加工原理和电子束能量源,从CAD程序设计的3D模型开始,西亚基的全铰链式电子束枪,通过将送进腔室的金属丝材一层一层的熔覆构建,直至工件达到接近净形的形态,之后,近净形的工件需要接受热处理和后期数控机床的精加工,最终产生的废料极少。2 d+ x; Q4 Q" g( u; K
: I) P- M1 Y' I2 a3 P8 b0 C' f P% J9 d9 w
 ' l2 \$ m; h1 p0 M( t8 G' n
△西亚基EBAM110设备4 d% M* G) F3 B7 y" `
* @- d1 m% V2 T( f3 V0 \/ f5 c
% M$ D0 `9 m- M9 X& F0 s
西亚基通过IRISS™(层间实时成像及传感系统)技术将打印质量和设备可操控性一步到位的同时实现。IRISS是目前金属3D打印领域唯一能够实时监测和控制的系统,它可以感测并数字化自调整金属熔覆,具有极佳的精确性和可重复性。该闭环控制系统是西亚基EBAM金属3D打印工艺可以从第一件开始直到最后一件,持续打印出具有相同的几何形状、机械性能、微观结构和金属化学性质的工件的基本原因。3 u0 x; T' ]# y/ P" J
/ h, {0 p, S, |$ u' @) Z. N0 j* G$ Q" t& i2 e
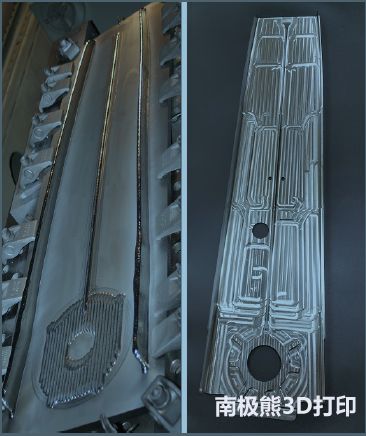 % U# D& g! y2 E/ P
△西亚基EBAM工艺在使用钛金属3D打印空客飞机尾部上方翼梁时的两个不同阶段。左侧照片呈现了早期预成型阶段的工件。右侧图片呈现了工件的最终形态。 T5 @1 F% [6 Z4 U# j1 ~. t9 c
/ v' w) Y) S7 ~7 v# P' v
EBAM技术使用丝材原料,该原材料囊括了各种金属和难熔合金。例如:钛、钽、铌、钨、铬镍铁合金和不锈钢。西亚基的EBAM 110设备拥有一个高达1778 mm x 1194 mm x 1600 mm的工作腔室,可打印从203 毫米到5.79米长的工件。EBAM也是金属增材制造市场中熔覆速度最快的3D打印工艺,平均金属熔覆速率为每小时3.18至9.07公斤。; s% T* X5 c8 s. k. V" H. V$ m
6 w# a, _+ p# r; l3 o# e- M" _
+ }, h8 U: V$ p l) K- D为了让中国了解国外情况,南极熊特别整理了《开眼界了》的3D打印特别视频系列报道(还在不断更新):
# Z! {: o4 O, ^* T) a3 t2 l! k* [& d) p
4 X6 ]( N9 x- g- Q5 r1 S6 D- |- 《开眼界了:6个国外高速批量金属3D打印产品应用实拍视频》: o- ?/ @5 ]$ M8 o7 Y
- 《开眼界了:4个国外陶瓷3D打印厂商产品应用实拍视频》/ Y/ S. U5 b) A0 @4 g. P$ t% u. e
- 《开眼界了:EOS/GE/SLM等国外18家金属3D打印厂商产品应用实拍视频》4 c# L$ a7 T" Z
- 《开眼界了:全彩色3D打印,已如此逼真》9 T9 A/ @; [8 m
- 《开眼界了:50个金属3D打印批量生产应用案例》% }; c% U5 n9 p
- 《开眼界了:80个大尺寸金属3D打印应用案例》
l( [* H, Y+ T4 y( W
/ U7 K; D2 _0 v: D6 S: x: H
$ y1 h. _( [1 A; N; a3 i! w" V
0 ]( _/ w( ]7 J
5 O& b o: }& m5 Q. ^" Q7 s南极熊微信公众号底部菜单栏入口:“3D资讯”→“3D打印”, Q- X/ w }0 E: l T5 d1 m
3D打印垂直媒体平台,南极熊
- Y a! U/ W( a% Z' J+ p# x% |; q$ P1 Z6 ]- i
微信小程序南极熊3D打印网 、全球3D打印产品库
- V$ Z9 H# r& v6 Z* _5 H7 G推广/投稿/合作3d@nanjixiong.com8 q, e1 F1 o, d
# o9 }, v0 v" M& [( k5 @ _更多内容请登录https://www.nanjixiong.com k9 x, e$ W5 u
2 | C: r$ M, e
6 x/ ^, t6 O, P1 D给熊熊点个“在看”吧
& q- {, O6 {% S. a/ o r7 m" Z
# w u; s' o3 o L6 O- o来源:http://mp.weixin.qq.com/s?src=11×tamp=1576902605&ver=2046&signature=kAUp1M-BHT6LHqT605wLGe-NxTqC5wwkDVCWme-74Isn34zis4cRo6jRLdUWdh9FVUVZ5yZwJO2Tv21ZgwTwpFszFxKaVVmGI*ygQBqRok*2prFIl7FMpTsO24yvuEZ2&new=1
) G2 \% y- z; z/ [& }免责声明:如果侵犯了您的权益,请联系站长,我们会及时删除侵权内容,谢谢合作! |
本帖子中包含更多资源
您需要 登录 才可以下载或查看,没有账号?立即注册

×
|
 |手机版|小黑屋|梦想之都-俊月星空
( 粤ICP备18056059号 )|网站地图


 发表于 2019-12-21 12:46:49
